

🟨 Ahondemos en la identificación de problemas mientras recorremos el panorama de la innovación y la ingeniería de precisión para examinar los fallos en los componentes de compresión de gas: esos contratiempos silenciosos que encierran valiosas lecciones. Con un análisis minucioso se pueden revelar las historias grabadas en estos componentes, cada falla constituye un capítulo en la narrativa más amplia del progreso. Se analizarán diversos factores, desde anomalías de fabricación hasta desafíos ambientales y tensiones operativas imprevistas. Esta columna pretende ofrecer una hoja de ruta para navegar por el complejo terreno de la mejora continua.

En todo análisis de fallos llega un momento en el que sale a la luz la verdad. A menudo, no se trata de un descubrimiento estruendoso o dramático, sino de algo que estaba a la vista, en una pieza, en un depósito o en el interior de un frasco de muestra, y que pasamos por alto.
En la primera parte de esta serie de tres entregas sobre problemas relacionados con el aceite y las mejores prácticas en equipos de compresión de gas, hablamos de cómo el análisis de aceite solo es eficaz si la muestra cuenta la historia completa (véase “¿Qué salió mal?: El aceite no miente, pero puede malinterpretarse). En la segunda parte, profundizamos en los intervalos extendidos de cambio de aceite y en cómo la nitración y la oxidación alteran gradualmente la composición química del lubricante, hasta que este empieza a perjudicar a la máquina en lugar de beneficiarla (véase “¿Qué salió mal?: Que se pueda hacer no significa que se deba hacer”).
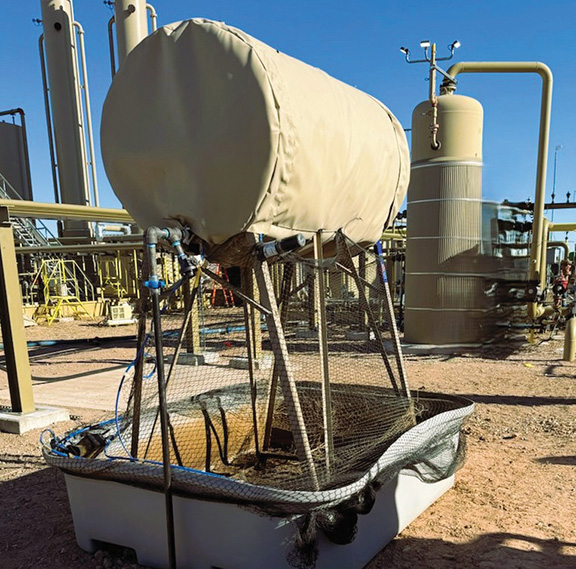
Ahora llegamos a un tema del que casi nadie quiere hablar: aquel donde las prácticas se vuelven inconsistentes. Los procedimientos varían según la planta, la empresa e incluso el turno de trabajo. Es el ámbito de la práctica conocida como “oil sweetening” (mezcla de aceite nuevo con usado para prolongar su vida útil) y del almacenamiento de aceite a granel.
En teoría, esta práctica tiene sentido gracias a las ventajas de reutilizar el aceite, prolongar su vida útil y reducir los costos. Más que un proceso industrial estandarizado, se trata de un conjunto de hábitos. Entre los métodos empleados figuran extraer aceite de los compresores para reutilizarlo en motores, rellenar niveles desde tanques de servicio diario o mezclar aceites de distintos sistemas sin comprender sus diferencias. No existe una norma universal, sino prácticas basadas en la experiencia, la conveniencia y, a veces, simplemente en suposiciones.
El aceite no olvida dónde ha estado. La exposición al calor, a los gases de combustión, a la contaminación y a las tensiones mecánicas altera su composición. Cuando el aceite se trasvasa, se mezcla o se reutiliza, arrastra consigo su historial y, en ocasiones, también sus problemas.
Los subproductos de la nitración y las partículas insolubles se acumulan lentamente, no aparecen de la noche a la mañana. Se forman cuando el aceite queda expuesto a los gases de combustión y a altas temperaturas a lo largo del tiempo. Estos subproductos pueden recubrir los componentes internos, incluidas las rejillas de succión de las bombas de aceite. Al principio, el efecto es apenas perceptible. Luego, el flujo empieza a restringirse, lo que reduce la presión de entrada y propicia la cavitación.
La cavitación puede ser sutil y repetirse miles de veces por minuto. Se forman y colapsan burbujas de vapor microscópicas, lo que daña las superficies con el paso del tiempo. Los cojinetes que dependen de una película de aceite estable comienzan a experimentar tensiones localizadas. La película de aceite se debilita. Las asperezas, es decir, las irregularidades microscópicas en las superficies metálicas empiezan a entrar en contacto. El sistema pasa de la lubricación hidrodinámica a la lubricación límite, lo que acelera el desgaste. Estos residuos actúan como aislante, el calor que debería disiparse a través del aceite comienza a acumularse en el componente. Las temperaturas elevadas aceleran aún más la oxidación y la nitración. El aceite se degrada, calentando el sistema y generando un ciclo que acelera dicha degradación.
Consideremos ahora el caso en que dicho aceite se traslada y mezcla en otro sistema, utilizándose como aceite de reposición, e introduciéndose en un entorno más limpio. En esta situación, se traslada también su historial: se toma un aceite que ya ha sufrido alteraciones químicas y físicas y se espera que rinda como si fuera nuevo. A veces lo logra, pero otras veces no. Y cuando no es así, el fallo se manifiesta en otro lugar y momento, aparentemente desconectado de la fuente original.
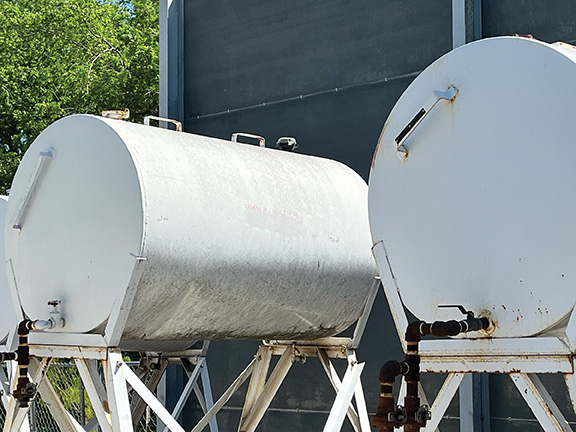
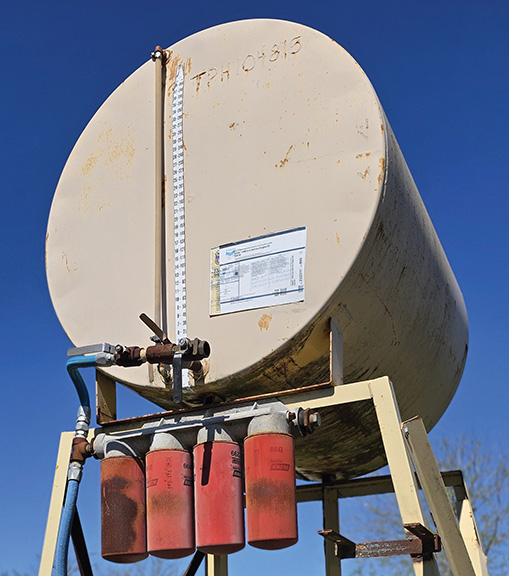
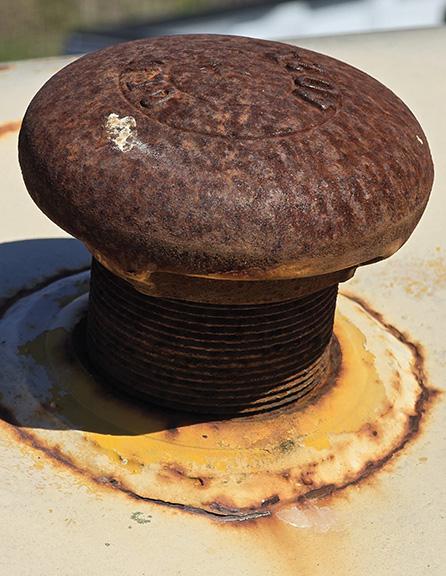
El almacenamiento desempeña un papel fundamental en esta historia. Los tanques de servicio diario resultan prácticos, pero pueden convertirse en un problema. A menudo, estos tanques se presurizan con gas natural, quedan expuestos a la luz solar directa y carecen de respiraderos con desecante. Las fluctuaciones de temperatura provocan dilataciones y contracciones, al “respirar”, el tanque absorbe aire ambiente cargado de humedad. Cuando la temperatura desciende, se forma condensación en su interior.
No hace falta una contaminación excesiva por agua para causar problemas. Incluso pequeñas cantidades pueden acelerar la oxidación, reducir la eficacia de los aditivos y favorecer la corrosión. Para cuando el aceite se introduce en la máquina, el daño ya ha comenzado.
Jason Kronlund, presidente de Lab One Inc., ha sido testigo de esta situación en innumerables ocasiones. Una máquina empieza a mostrar signos de problemas, se toma una muestra de aceite y los resultados no coinciden con lo esperado. La reacción natural es examinar el interior de la máquina. Sin embargo, como señala Jason, a veces el problema se originó mucho antes de que el aceite entrara en contacto con un rodamiento o un engranaje.
Él destaca el almacenamiento como uno de los aspectos más ignorados en todo el proceso de lubricación. Pensemos, por ejemplo, en un aceite almacenado en un tanque que absorbe aire húmedo, calentándose al sol durante el día y enfriándose por la noche, acumulando silenciosamente humedad y condensación. Sumemos una nueva variable: el tanque no se vació por completo antes de la última entrega y había contenido un producto diferente la semana anterior. El aceite “nuevo” ya arrastra un historial oculto.
Es posible que su composición química ya esté cambiando para cuando el aceite llega al componente. Los aditivos pueden empezar a agotarse, la oxidación puede iniciarse prematuramente y los niveles de limpieza pueden verse comprometidos antes incluso de que el aceite tenga la oportunidad de cumplir su función. Como señala Jason, si no se comprende cómo se almacenó y manipuló el aceite, es posible que se termine intentando solucionar un problema interno de la máquina que, en realidad, se originó en el depósito.
El aceite almacenado bajo presión de gas natural añade un nivel adicional de complejidad. El gas puede disolverse en el aceite cuando este se encuentra sometido a presión. Cuando dicho aceite se expone posteriormente a presiones más bajas, el gas puede desprenderse de la solución, lo que contribuye a la aireación y a la reducción de la resistencia de la película lubricante. Es posible que los análisis de aceite convencionales no detecten esta condición sin recurrir a métodos de prueba especializados, como la cromatografía de gases.
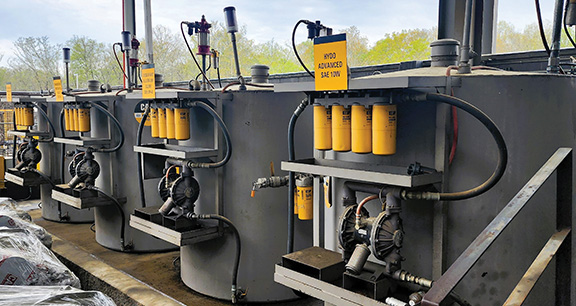
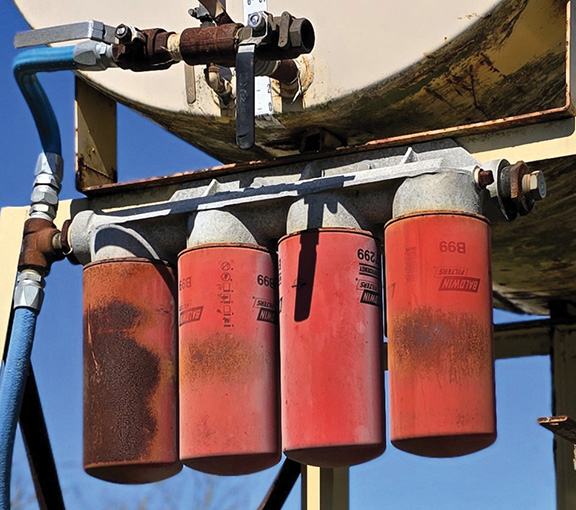
Llegamos ahora a la etapa de filtración, donde la brecha se vuelve innegable. En un extremo, no existe filtración alguna. El aceite se entrega, se bombea a un depósito y se utiliza sin filtración de entrada, muestras de verificación ni controles de limpieza. Se parte de la suposición de que el aceite nuevo está limpio, lo cual no siempre es cierto.
Los camiones de reparto pueden ser una fuente de contaminación. Es posible que los compartimentos no se limpien a fondo entre cargas, el aceite residual de entregas anteriores puede mezclarse con el nuevo. Si el depósito de almacenamiento no se vacía completamente entre entregas, se produce una mezcla adicional. Así, nadie sabe que el aceite se ha mezclado antes de llegar a la máquina.
En el otro extremo, se toma el control de las operaciones. El aceite se filtra al entrar en el depósito y se filtra de nuevo al salir. Se sustituyen los respiraderos estándar por respiraderos desecantes, que eliminan la humedad del aire entrante. Esto evita la condensación dentro del depósito, reduce la corrosión interna y ralentiza la oxidación causada por la contaminación con agua.
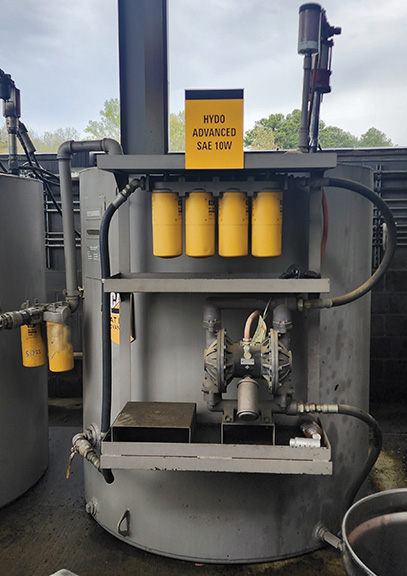
En entornos de alta disciplina, el aceite no solo se almacena, sino que se gestiona activamente. Los sistemas de circulación mueven y filtran continuamente el aceite dentro del depósito de almacenamiento. Estos sistemas están diseñados para alcanzar los niveles de limpieza de fábrica antes de que el aceite llegue a los componentes. A menudo, esto implica alcanzar niveles de limpieza ISO 4406 de 18/15 o superiores. Esta norma estricta se aplica deliberadamente, no por exceso.
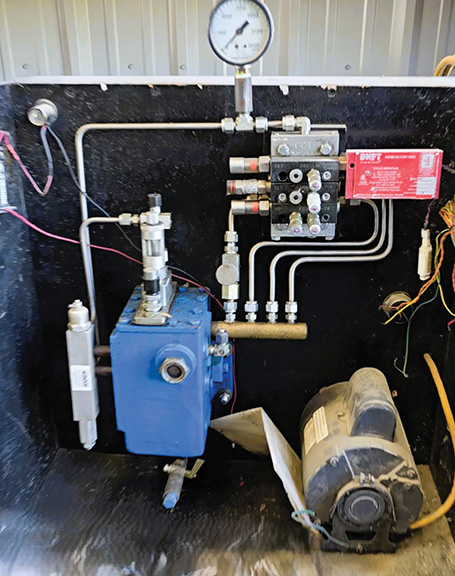
El aceite limpio reduce el desgaste desde el principio, protegiendo las superficies durante la operación inicial, prolongando la vida útil de los componentes y reduciendo la variabilidad.
Una preocupación común es que la filtración elimine los aditivos. En realidad, los sistemas de filtración bien diseñados se centran en la contaminación por partículas. Los aditivos están disueltos en el aceite y atraviesan los sistemas de filtración. Lo que se elimina es la suciedad, los residuos de desgaste y los contaminantes, manteniéndose intacta la composición química.
La variabilidad es el verdadero riesgo en todo este proceso. La diversidad de técnicos, ubicaciones, procesos y suposiciones contribuye a la falta de uniformidad. Una instalación puede operar con controles estrictos, mientras que otra se basa en la costumbre. La máquina no percibe estas diferencias, ya que solo registra lo que recibe, lo que plantea un desafío desde la perspectiva del análisis de fallos.
Los fallos rara vez son consecuencia de un único evento, por el contrario, casi siempre se deben a una serie de condiciones que se acumulan con el tiempo. El estado del aceite, las prácticas de almacenamiento, los métodos de renovación y la filtración desempeñan un papel fundamental. Sin comprender el panorama completo, es posible pasar por alto la causa raíz.
El análisis de aceite carece de sentido si se realiza sin contexto, ya que las cifras por sí solas no cuentan la historia completa. Es fundamental plantearse algunas preguntas clave: ¿de dónde procedía el aceite?, ¿cómo se almacenó?, ¿cómo se acondicionó?, ¿con qué se mezcló? y ¿cuáles fueron las condiciones de operación?
La industria no necesita más aceite, sino más disciplina. Mejoras sencillas en el almacenamiento, la filtración y la consistencia pueden marcar una diferencia significativa. Considere filtrar el aceite entrante, verificar los niveles de limpieza, utilizar respiraderos desecantes, evitar la contaminación cruzada e implementar sistemas de circulación y filtración siempre que sea posible.
El aceite no miente, pero puede malinterpretarse o utilizarse incorrectamente. Además, su manipulación y almacenamiento pueden ocultar su historial y perjudicar la maquinaria.
La próxima vez que examine una muestra de aceite, pregúntese dónde ha estado el aceite en lugar de limitarse a lo que indican las cifras. En algún punto del proceso, la muestra de aceite tiene una historia que contar. Si presta la debida atención, le será revelado qué fue lo que falló.
SOBRE EL AUTOR
Jim Dettore es presidente de Failure Analysis Services Inc. y es reconocido por su experiencia, así como por la calidad y profundidad de sus programas de formación y consultoría en análisis de fallos. La formación de Jim incluye una amplia capacitación técnica y gerencial, incluyendo la certificación “Cinturón Negro” (Black Belt) en la metodología LEAN CPS 6 Sigma. Puede contactarlo por correo electrónico en [email protected].